PLC 아날로그 입력에 4-20 mA 진동센서를 연결해 경보를 거는 구성은 배선이 단순하고 설비 대수가 많아도 부담이 적습니다. 베어링 결함의 종류까지 판정해야 하는 설비라면 출력 방식을 먼저 정해야 합니다. 센서가 숫자 하나를 내보내는지, 파형을 내보내는지에 따라 볼 수 있는 결함이 달라지기 때문입니다.
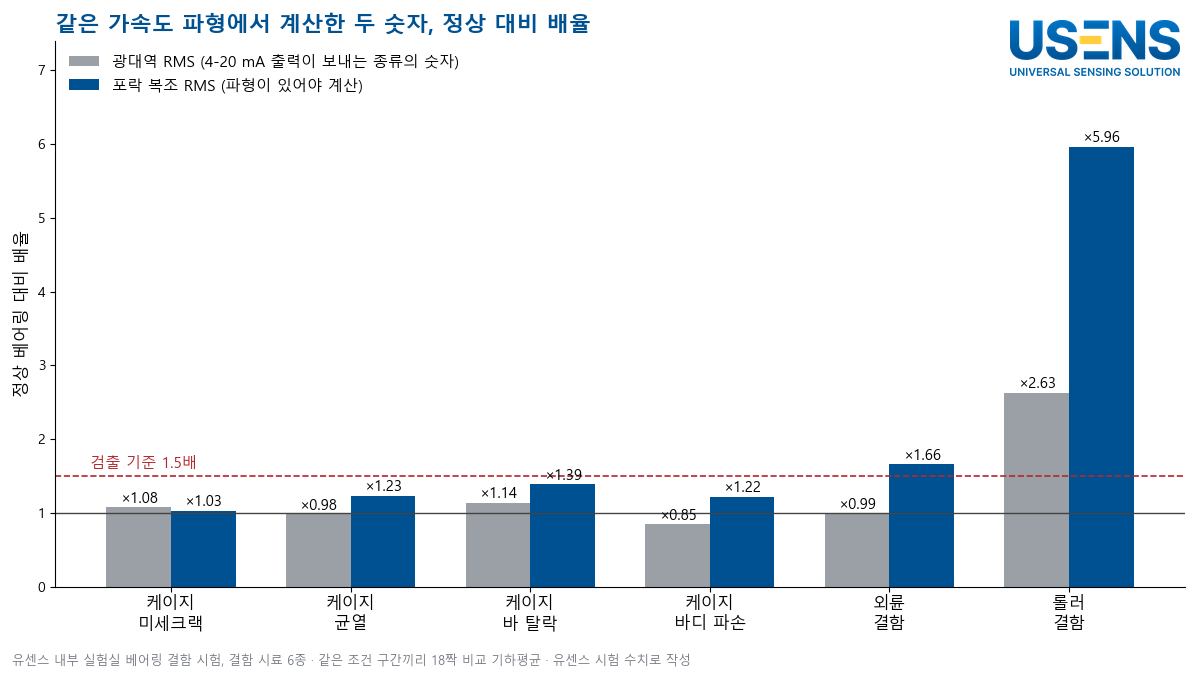
유센스는 HANSFORD 가속도 출력 센서로 내부 실험실 베어링 결함 시험을 진행했습니다. 결함 6가지를 같은 조건에서 비교했습니다. 하나의 파형을 광대역 RMS로 계산하면 정상과 구분된 결함은 1종이었습니다. 포락 복조 계열 지표로 계산하면 4종이 검출됐습니다. 시험은 2026년 8월에 진행했습니다.
진동센서 출력 방식 두 가지
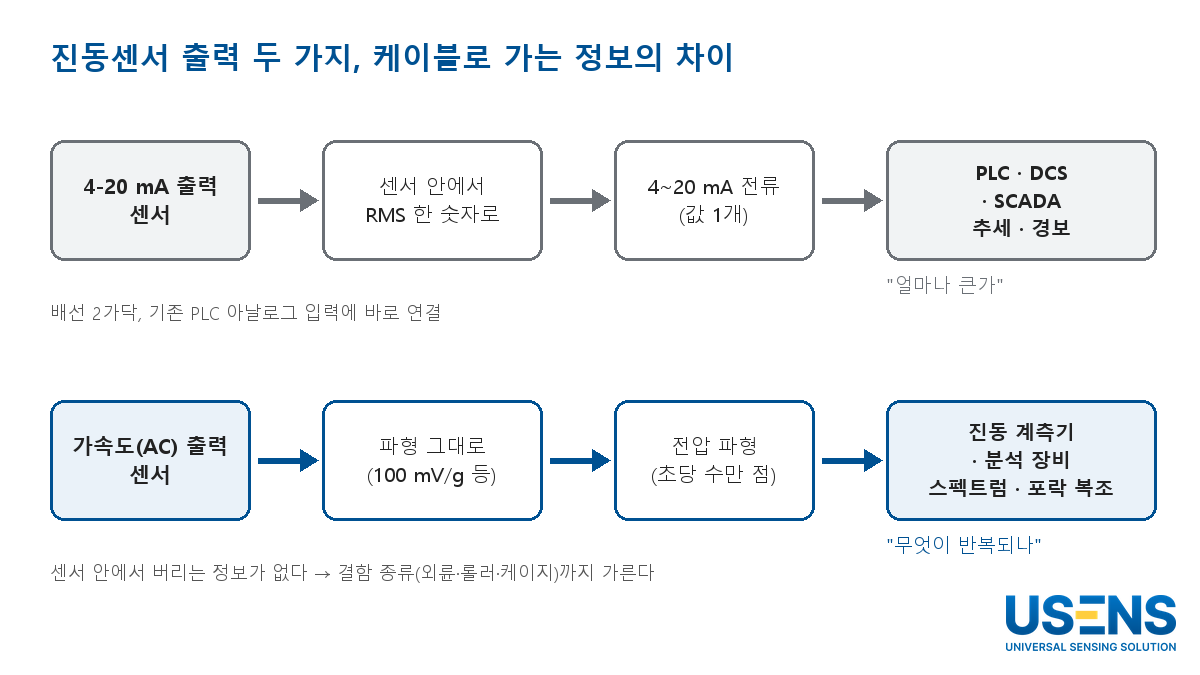
4-20 mA 출력형과 가속도(AC) 출력형 모두 내부 감지부는 같은 압전 소자입니다. 다른 점은 센서 내부에서 신호를 얼마나 가공한 뒤 케이블로 보내느냐입니다. 가공을 많이 할수록 케이블에 실리는 정보는 줄어듭니다.
4-20 mA 출력과 PLC 연결
4-20 mA 출력형은 센서 내부에서 진동을 실효값(RMS)으로 환산합니다. 이 값을 전류 신호로 바꿔 보냅니다. HANSFORD 4-20 mA 계열의 측정 대역은 속도 출력형 10 Hz~1 kHz, 가속도 출력형 10 Hz~5 kHz입니다. 전원은 직류 15~30 V 루프 전원이며 PLC나 DCS의 아날로그 입력 카드에 바로 물립니다.
제조사 데이터시트에는 4-20 mA 가속도 출력형의 측정 범위를 따로 지정하지 않으면 RMS 값으로 낸다고 적혀 있습니다. 출력 안정 시간은 2초, 루프 저항은 24 V에서 최대 600 Ω입니다. RMS는 일정 시간 동안의 진동 에너지를 평균한 값이라, 충격이 몇 번, 어떤 간격으로 반복됐는지는 전류 값에 남지 않습니다.
감시 대수가 늘어나면 입력 카드를 추가하는 것으로 대응합니다. 경보 기준도 PLC에서 설정합니다. 본질안전형 모델은 국내 KCs 방폭 인증을 받아 폭발 위험 구역에 설치합니다. 다만 이 방식으로 전달되는 정보는 현재 진동의 크기 하나로 한정됩니다.
가속도(AC) 출력과 파형 분석
가속도 출력형은 진동 파형을 전압 신호 그대로 계측기에 넘깁니다. 신호 처리는 계측기와 분석 프로그램에서 합니다. 그래서 하나의 기록으로 시간 파형, 스펙트럼, 포락 복조를 각각 계산합니다.
시험 구성은 아래 표로 정리했습니다.
| 항목 | 내용 |
|---|---|
| 대상 | 원통형 롤러 베어링 |
| 시료 | 정상 2종, 결함 6종 (케이지 4단계, 외륜, 롤러) |
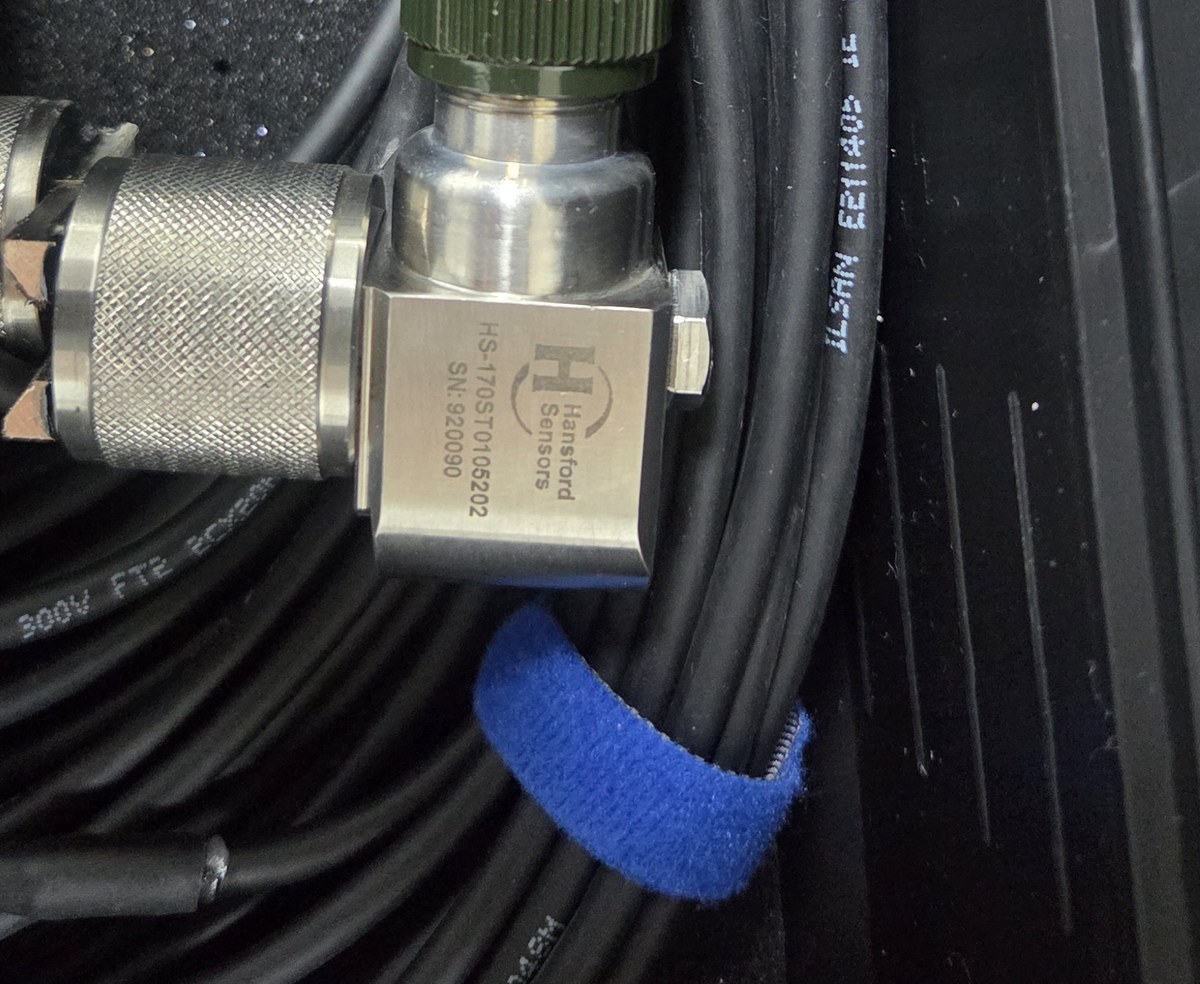
| 센서 | HANSFORD 가속도 출력형 1채널, 10 mV/g, 온도 출력 겸용 |
| 수집 | 25.6 kHz, 조건별 중앙 60초 |
| 판정 | 같은 조건 구간 18짝 비교, 정상 대비 1.5배 이상이면서 일치율 80% 이상이면 검출 |
이번 시험에서 4-20 mA 센서를 따로 달아 측정하지는 않았습니다. 가속도 파형에서 1~7 kHz 대역의 광대역 RMS를 계산해 4-20 mA 출력이 보내는 종류의 숫자로 비교했습니다. 4-20 mA 가속도 출력형의 대역은 10 Hz~5 kHz라 이 값과 같은 숫자는 아닙니다. 속도 출력형(10 Hz~1 kHz)은 이번 계산 대역과 거의 겹치지 않습니다. 배율은 18짝에서 구한 「결함 ÷ 정상」의 기하평균이고, 일치율은 18짝 중 결함이 정상보다 컸던 짝의 비율입니다. 배율 1.2배 이상, 일치율 65% 이상이면 부분 검출로 봤습니다.
외륜 결함 배율 0.99배와 1.66배
외륜 결함은 광대역 RMS 기준으로 정상 대비 0.99배였습니다. 정상 베어링과 다르지 않은 값입니다. 동일한 파형에 포락 복조를 적용하자 1.66배로 올라갔습니다. 비교한 18짝 전부에서 정상보다 높았습니다.
- 광대역 RMS → 검출된 결함은 롤러 결함 1종(2.63배)이었습니다. 케이지 균열, 케이지 바디 파손, 외륜 결함 3종은 정상보다 낮은 0.85~0.99배로 나왔습니다.
- 포락 복조 RMS → 결함 6종 모두 정상보다 높았습니다. 외륜 1.66배, 롤러 5.96배이며 일치율은 100%였습니다.
- 결함 주파수 성분 → 결함마다 반복되는 주파수의 진폭을 따로 계산했습니다. 6종 평균 기준으로 케이지 반복 성분은 9.02배, 롤러 반복 성분은 4.42배였습니다. 광대역 RMS 평균 1.29배와 비교하면 3~7배 민감합니다.
- 최종 판정 → 검출 4종(롤러, 외륜, 케이지 바 탈락, 케이지 바디 파손), 부분 검출 1종(케이지 균열), 미검출 1종(케이지 미세크랙)입니다.
그래프의 포락 복조 RMS만 보면 1.5배 기준을 넘은 것은 외륜(×1.66)과 롤러(×5.96) 2종입니다. 케이지 균열과 바 탈락, 바디 파손은 ×1.22~1.39로 부분 검출이었고 케이지 미세크랙은 ×1.03이었습니다. 케이지 바 탈락과 바디 파손은 결함 주파수 성분에서 검출 기준을 넘었습니다. 바 탈락은 롤러 반복 성분 ×1.63(일치율 89%), 바디 파손은 케이지 반복 성분 ×1.65(91%)였습니다. 외륜 결함은 외륜 결함 주파수 성분이 ×1.80(94%)으로 가장 컸습니다.
위 목록의 6종 평균 9.02배는 롤러 결함(케이지 반복 성분 ×47.26)이 크게 끌어올린 값입니다. 케이지 결함 4종만 보면 케이지 반복 성분은 ×0.98~1.65였습니다.
광대역 진동값은 불평형이나 구조 진동처럼 에너지가 큰 성분이 좌우합니다. 베어링 결함에서 생기는 충격은 에너지가 작아 이 값에 거의 반영되지 않습니다. 포락 복조는 진동의 크기보다 충격이 일정한 주기로 반복되는지를 봅니다. 그래서 작은 결함 충격도 드러납니다. 이 계산에는 원래 파형이 필요합니다.
이번 시험의 포락 복조는 1~3 kHz 대역 통과, 힐베르트 변환 포락 검출, FFT 순서로 계산했습니다. FFT는 5.12초 블록(분해능 0.195 Hz)을 11번 평균했습니다. 포락 복조 RMS는 이 스펙트럼의 1~500 Hz를 합한 값이라 회전수 정보 없이 추세 감시에 쓸 수 있습니다. 결함 주파수 성분은 회전수를 알아야 뽑을 수 있습니다. 포락 분석으로 베어링 결함을 찾는 방법은 Randall과 Antoni의 베어링 진단 튜토리얼 논문(2011)에 정리되어 있습니다.
포락 복조 필터 대역 선정
포락 복조 결과는 필터 대역에 따라 크게 달라집니다. 결함 충격이 구조 공진을 일으키는 구역을 먼저 찾습니다. 그 대역만 남겨 계산해야 결함 충격이 드러납니다. 이번 시험에서 처음 정한 5~8 kHz 대역으로 계산했을 때는 결함 6종 중 5종이 정상보다 낮게 나왔습니다. 실측 에너지가 2~5 kHz에 집중된 것을 확인한 뒤 1~3 kHz로 바꿔 다시 계산했습니다. 위의 결과는 이 대역 기준입니다. 센서와 데이터가 같아도 대역 설정에 따라 판정이 정반대가 됩니다.
대표값 계산에도 주의할 점이 있었습니다. 한 구간에서 최대 47 g의 순간 충격이 한 번 들어와 60초 전체 평균으로는 G RMS가 1.032 g로 나왔습니다. 60초를 1초 블록 60개로 나눠 중앙값을 쓰자 0.154 g로 주변 구간과 맞았습니다. 그래서 모든 값은 1초 블록 중앙값으로 계산했습니다.
설비별 출력 방식 선택 기준
상시 경보만 필요하면 4-20 mA 출력으로 충분합니다. 결함 종류까지 판정해야 하면 가속도 출력을 씁니다. 중요 설비에는 두 방식을 함께 적용합니다.
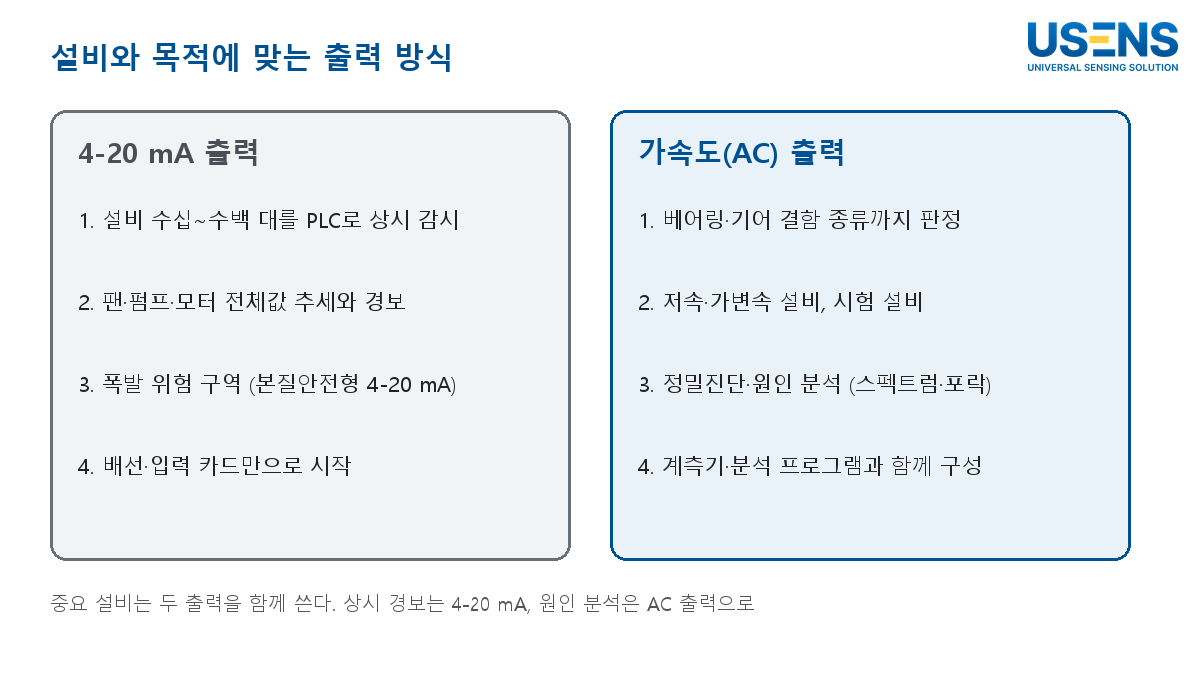
| 설비·목적 | 권장 출력 |
|---|---|
| 팬·펌프·모터 수십 대 상시 감시 | 4-20 mA 출력, PLC 경보와 추세 관리 |
| 폭발 위험 구역 | 본질안전형 4-20 mA 출력 |
| 베어링·기어 결함 판정, 시험 설비, 저속 설비 | 가속도 출력과 계측기 |
| 중요 설비 | 상시 경보는 4-20 mA, 이상 발생 시 가속도 출력으로 원인 분석 |
시험 결과의 적용 범위
케이지 미세크랙은 9개 지표 어디에서도 정상과 구분되지 않았습니다. 시험 결함은 모두 인위적으로 가공한 시료입니다. 설비 운용 중 자연스럽게 생긴 결함은 진행 양상이 다를 수 있습니다. 현장 경보 기준은 해당 현장의 운용 데이터를 쌓은 뒤 정합니다.
시험 결과 요약
- 4-20 mA 진동센서는 RMS 값 하나를 PLC로 보내며 상시 경보에 적합합니다.
- 가속도 출력 진동센서는 파형을 보내며 결함 종류 판정에 적합합니다.
- 하나의 파형에서 광대역 RMS로는 결함 6종 중 1종, 포락 복조로는 4종이 검출됐습니다.
- 포락 복조는 필터 대역이 결과를 좌우합니다. 이번 시험 기준 대역은 1~3 kHz였습니다.
자주 받는 문의
4-20 mA 진동센서의 베어링 결함 검출
진동 크기가 직접 커지는 결함은 RMS 숫자에도 드러날 수 있습니다. 이번 시험에서 가속도 파형으로 계산한 1~7 kHz 광대역 RMS로 롤러 결함은 2.63배였습니다. 외륜이나 케이지 결함처럼 크기 변화가 작은 경우는 파형 분석으로 판정했습니다.
한 설비에 두 출력 병행
병행 구성이 가능합니다. 4-20 mA 센서로 상시 경보를 겁니다. 같은 베어링 하우징에는 가속도 출력 센서를 붙일 측정 위치를 마련해 둡니다. 이상이 감지되면 그 위치에서 파형을 받아 원인을 확인합니다.
가속도 출력 센서 연결 장비
정전류(ICP) 전원을 공급하는 진동 계측기나 데이터 수집 장치에 연결합니다. 이번 시험의 수집 속도는 25.6 kHz였습니다. 포락 복조 대역(1~3 kHz)보다 충분히 높은 샘플링이 필요합니다.
글에 나온 HANSFORD 센서는 유센스 공급 제품입니다.
'진동 기초' 카테고리의 다른 글
| 진동 용어 정리, 측정값부터 경보 기준까지 현장에서 쓰는 순서 (0) | 2026.10.30 |
|---|---|
| 베어링 손상 단계별 진동 신호, 엔벨로프와 속도 스펙트럼으로 교체 시점 판단 (0) | 2026.10.27 |
| 정상 패턴 학습으로 진동 기대값 계산, 공정 신호 없이 센서 값만으로 (0) | 2026.10.17 |
| 진동 잔차 분석, 실측값과 정상 기대값 비교로 경보 판정 (0) | 2026.10.16 |